設計知識
摺頁印刷製作指南:摺法、面序、紙紋與量產驗收
摺頁要先確認摺法、成品與展開尺寸、內外面序,再依紙張、紙紋及加工設備完成打樣。本文整理從空白樣、完稿到量產抽驗的實務交接方式。
摺頁印刷不是把版面平均切成幾欄,再交給印刷廠折起來。正確順序是先確認成品尺寸、摺法、開口方向、紙張與加工方式,取得印製端的展開模板,再安排內外面序。尤其內捲式三摺,收進去的折面可能需要依紙厚與設備調整,不能直接假設每一面等寬。
這篇聚焦單張 brochure 從展開稿到量產成品的製作控制:摺線在哪裡、讀者先看到哪一面、紙紋怎麼影響折痕、要打什麼樣、交付哪些檔案,以及成品如何抽驗。所有尺寸、出血、壓線與允收值,都應以本次承印與加工供應商確認的書面規格為準。
一、先看結論:開檔前要鎖定六件事
- 摺法:對摺、內捲三摺、風琴摺或門摺,折動方式不同。
- 尺寸:同時記錄摺好後成品尺寸、展開尺寸及每一折面的寬高。
- 面序:標出外面、內面、封面、封底、第一次展開與完整展開。
- 材料:紙別、磅數、紙紋、塗佈及後加工會改變壓線與折裂風險。
- 樣張:螢幕校稿不能取代等比例空白樣與實際紙張加工測試。
- 驗收:量產前先約定抽樣位置、缺失分類與重製處理方式。
法西納的「司法院債務清理摺頁設計」以插畫整理繁複條例內容。本文以這件視覺設計觀察資訊分區;印製規格則依下列流程,另外向實際承印與加工端確認。
畫面把法院、階梯、金錢與人物整理成同一套插畫語言,讓不同條例段落仍有共同的視覺線索。製作時可先核對這些圖形跨折面的位置,再以實體樣張檢查閱讀接續。
二、先切開範圍:摺頁不是縮小版型錄
本文處理的是一張紙經裁切、壓線與折疊後,如何成為可正確開啟的摺頁。若要規劃章節、案例與多頁閱讀節奏,請看 產品型錄與作品集型錄排版指南 ;大量產品型號、規格欄位與版本維護,則屬於 產品型錄的 SKU 資料治理。活動優惠、文案、CTA 與派發情境由 DM/傳單設計指南 說明;跨名片、海報與包裝都適用的色彩、影像和輸出基礎,可回到 印刷設計完整指南 。這些工作可以銜接,但不應用同一份驗收表混在一起。
三、摺法怎麼選?先看紙張如何移動
摺法名稱容易因廠商習慣而不同,比名稱更可靠的是附一張摺動圖:哪一道先折、向內或向外、哪一面最後包住成品。常見做法可用下表初步溝通,正式生產仍以加工端回覆為準。
| 摺法 | 紙張動作 | 開檔前要確認 |
|---|---|---|
| 對摺 | 沿一道折線合起 | 開口方向、跨折線圖文與內外正反 |
| 內捲三摺 | 一片先收入,另一片再包覆 | 收折面是否需縮窄、先後順序及紙厚 |
| 風琴摺/Z 摺 | 相鄰折線交替向內、向外 | 閱讀起點、正反翻向與各折線方向 |
| 門摺 | 左右折面向中央會合 | 中央接縫、兩翼寬度與是否再向內折 |
有十字摺、雙門摺或多道混合加工時,更不能只寫「四摺」。採購單與完稿註記應附平面展開圖、折線編號和箭頭;若供應商另有名稱,也把雙方用語並列,避免報價與成品各自理解。
四、展開尺寸不能只用成品寬度相乘
開檔前先向印製端提供預計成品寬高、直式或橫式、摺法、紙張、表面加工與數量,索取這次生產使用的模板。模板至少要看得出裁切邊、各面寬度、折線位置、外圍出血和不可放關鍵資訊的區域。內部折線不是裁切線,不要把每道折線都當成外圍出血邊。
內捲摺的收折面是否縮窄、縮多少,會受紙厚、含水、壓線與折頁機影響;門摺的中央接縫也要配合設備。不要沿用上次檔案或網路範本的固定差值。Adobe 對 出血區與裁切區的說明 也明確把出血值放在印刷端規格脈絡中;本文因此不提供一個適用所有廠商的數字。
收到模板後,設計檔與報價單都應寫明單位、成品尺寸、展開尺寸及版本日期。若紙張、覆膜或加工設備後來改變,應重新取得確認,而不是只替換紙名就直接量產。
五、面序怎麼排?做一張百分之百空白樣
最可靠的方法是把承印端模板按實際尺寸輸出,裁下來照預定方向折好。在外側寫「封面、封底」,內側依第一次展開、第二次展開標號,再完全攤平,把每個號碼抄回設計檔。這張空白樣要和 PDF 一起校對,不能只看螢幕左右順序。
雙面印刷還要確認紙張翻面方式。正面看似由左至右,翻到背面後可能上下顛倒;有直式文字、地圖或方向箭頭時尤其容易出錯。交印前請不熟悉檔案的人依樣張實際開合,確認封面是否在正確位置、資訊有沒有突然跳回,以及完全展開後是否順讀。
設計端通常交付讀者視角的正反展開稿,印刷端再依機台、紙張與拼版方式處理生產拼版;除非對方明確要求,不要自行把多份摺頁拼成印刷大版。跨折線的圖片可以刻意使用,但姓名、價格、QR Code、條碼及細小字不宜壓在折痕或貼近裁切邊。
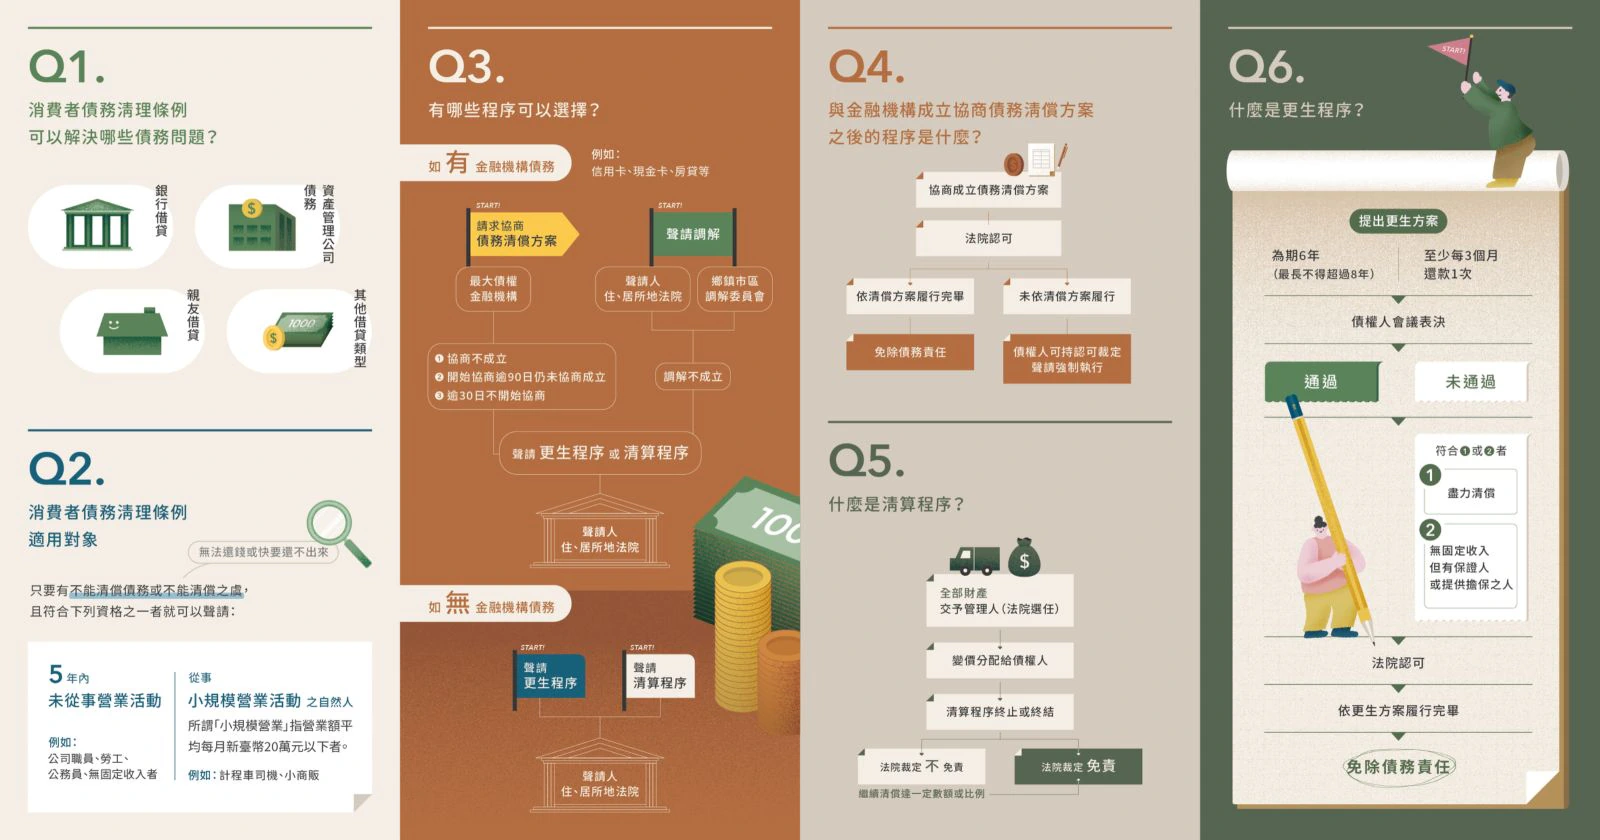
同一案例的展開畫面以四個直向版欄配置六個問題:第一欄是 Q1、Q2,第二欄是 Q3,第三欄是 Q4、Q5,第四欄是 Q6。問題數不等於折面數;正式面序須回到承印端模板與實體空白樣核對。
六、紙紋、壓線與折裂要一起測
紙紋是紙張纖維排列方向。折線與紙紋平行時通常較容易形成平順折痕;逆紋、厚紙、塗佈紙、大面積深色墨層或覆膜,則可能增加爆邊、回彈與表面裂痕。不過紙名和磅數不足以決定加工參數,還要看實際批次、油墨或碳粉、濕度與機台。
壓線是先建立可控制的折痕,折頁才是把紙張彎折成形,兩者不能當成同一步。Neenah 的 Folding Board 生產指南 以該廠牌紙板為例,建議壓線方向配合紙紋並在量產前測試;文件也註明只是一般指引。因此它可用來理解變因,不能直接變成其他紙材的固定線寬、深度或壓力。
決定用紙前,應請紙商或加工端確認紙紋供料方向,並以預定印刷與表面加工後的材料試折。只拿未印白紙手折,無法驗證深色區、上光或覆膜經壓線後的表現。
七、打樣要分層,不是一張數位樣解決全部
- 內容樣:確認文字、圖片、版本與法務資訊,不拿它判斷紙色。
- 面序樣:按實際比例裁切折疊,確認正反、開口、先後閱讀與折面寬度。
- 材料樣:用預定紙張、印法、塗佈及壓線方式試作,觀察折裂、回彈與磨擦。
- 量產首件:正式機台調整後,核對折位、裁切、色面及成形,再依約定放行。
不同樣張回答不同問題:螢幕 PDF 通過不代表面序正確,噴墨色樣也不代表正式紙張會同色;白樣折得順,更不等於印上深色後不會裂。校樣單應寫清楚這次批准的是內容、顏色、材料還是加工,並保留簽核版本。
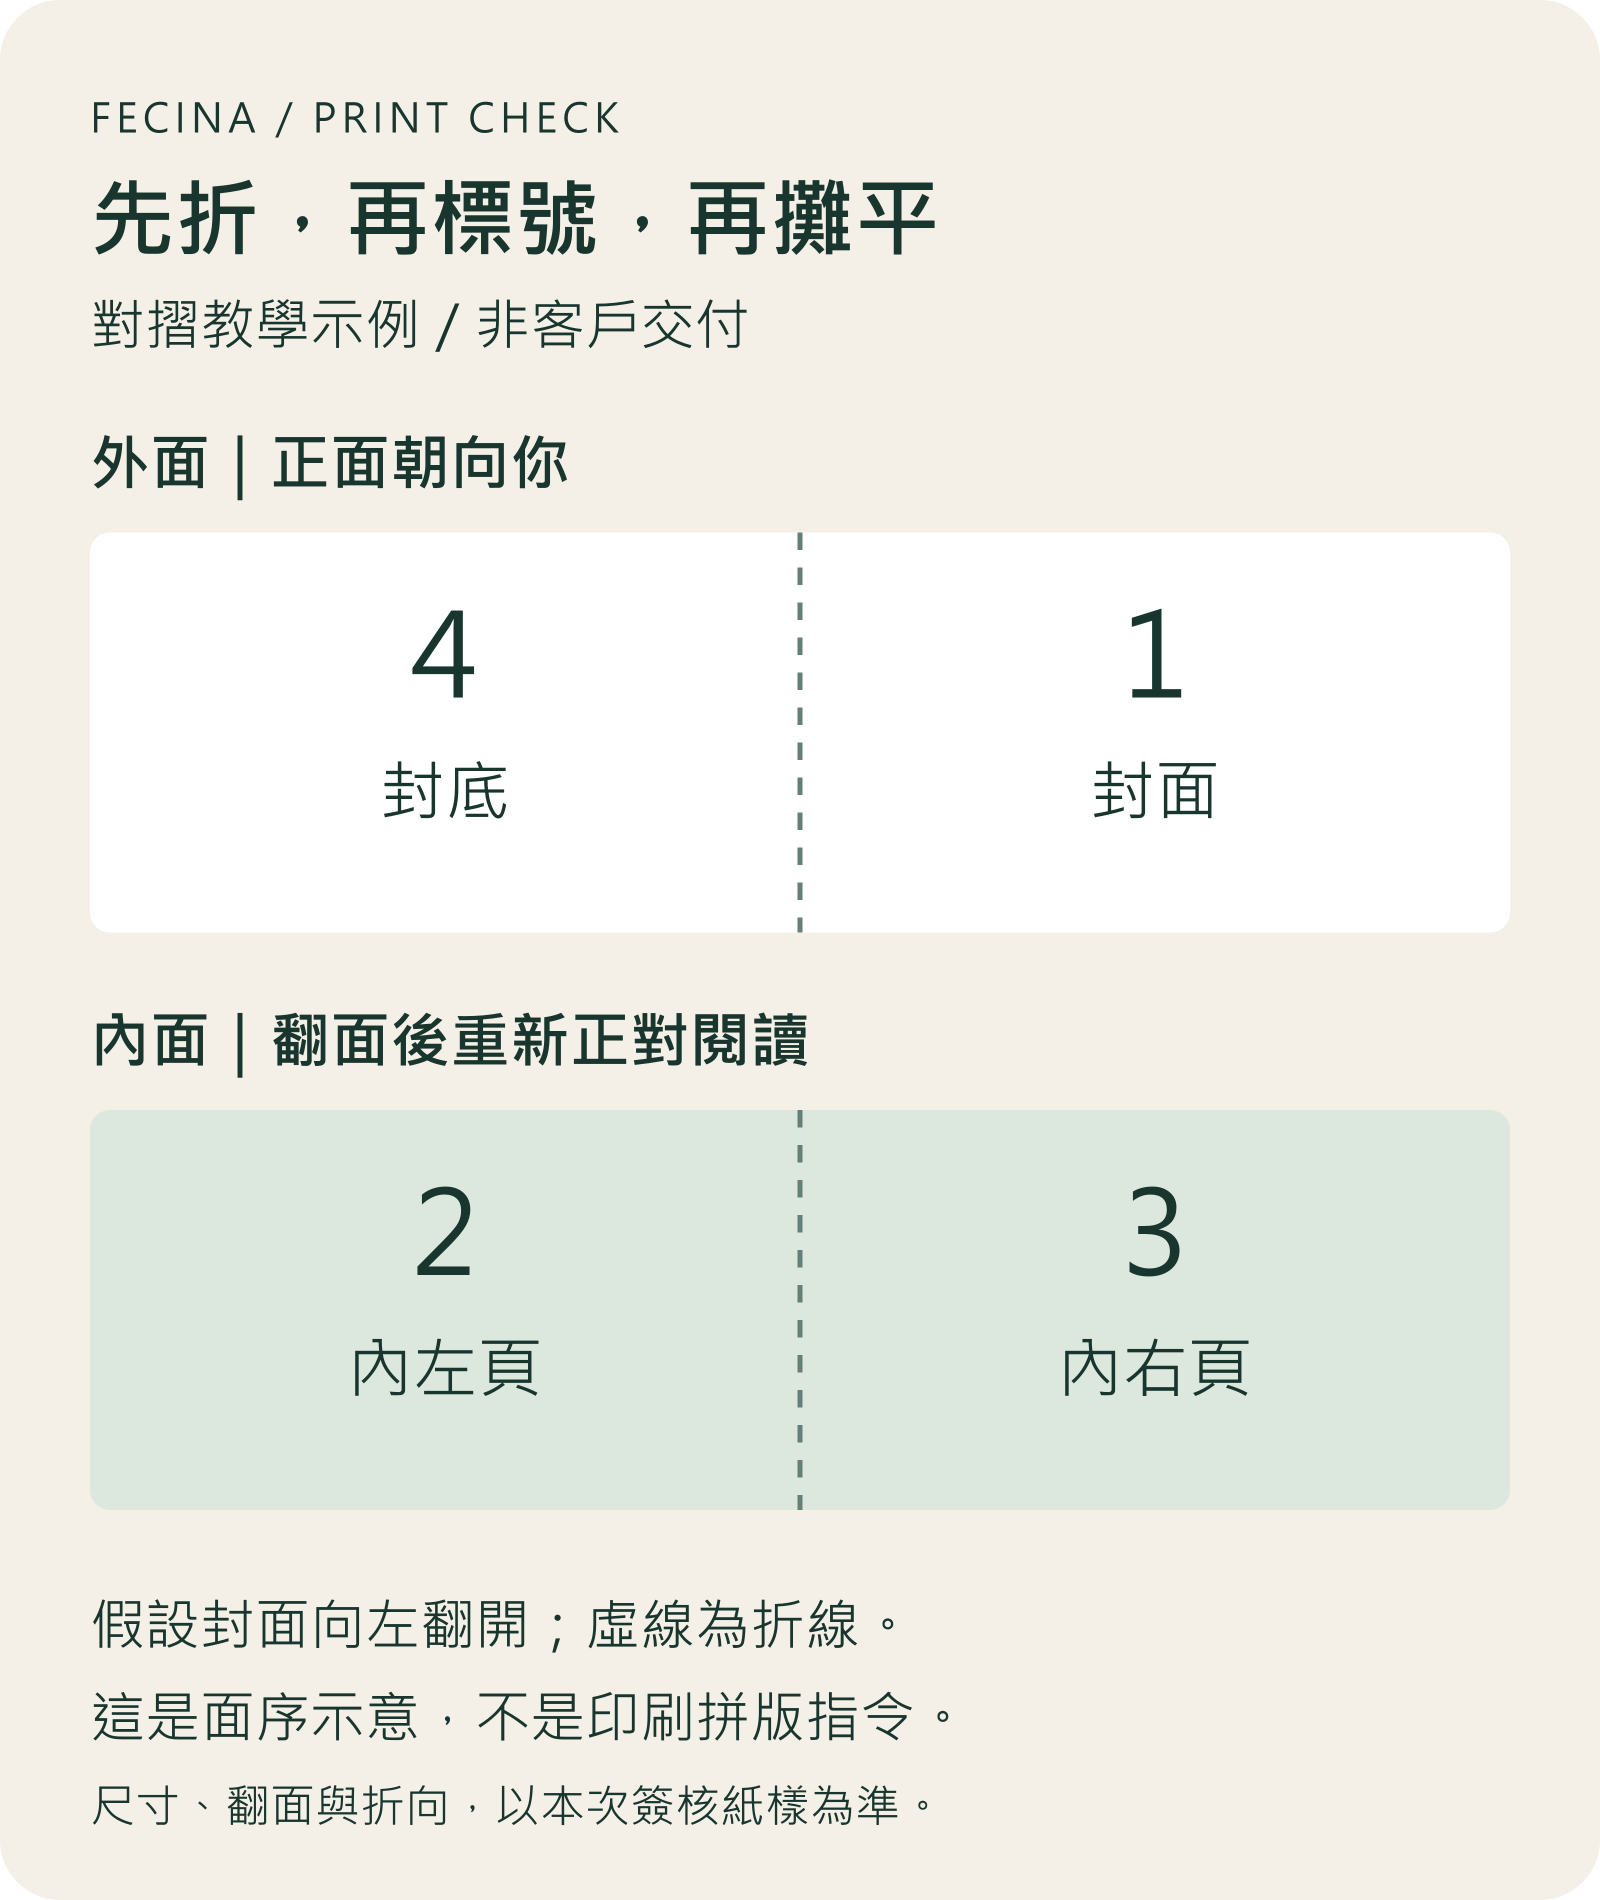
上圖為對摺面序的教學示例/非客戶交付:假設封面向左翻開,外面與內面分別正面朝向讀者。先把紙折好,標出封面 1、內頁 2 與 3、封底 4,再攤開抄回檔案。這是讀者面序示意,不是機台拼版;改成內捲三摺或其他開口方向時,必須重新折樣。
八、完稿檔要讓印刷端看得懂,也能預檢
折線、裁切線與加工註記應放在獨立圖層,名稱清楚,並由承印端指定哪些標示要輸出、哪些只能作說明。完稿 PDF 另附一張低解析度摺法示意,不要靠檔名中的「正面、背面」猜測;檔名應含專案、尺寸、版本與日期,作廢檔移出交付資料夾。
Adobe 的 印刷用 PDF 製作指引 提醒在輸出前檢查連結、字型與預檢結果,並依印刷服務商要求設定標記、出血與輸出描述檔。對摺頁而言,還要逐面檢查折痕附近的安全距離、跨面圖像接續、正反方向,以及 QR Code 與條碼在實際成品上的掃描。
- 文件尺寸與印製端模板一致,沒有縮放或混用毫米、英吋。
- 圖片連結、字型、透明效果與預檢警示已處理,輸出設定有書面依據。
- 封面、封底、內外面編號和摺線箭頭能與簽核空白樣互相對照。
- 小字、Logo、編號、QR Code 與條碼沒有落在折痕或裁切風險區。
- 最後一輪校對使用即將交印的 PDF,而不是版面軟體中的另一個版本。
九、交付工單要寫什麼?
檔案之外,請用一頁工單列出成品與展開尺寸、摺法及摺序、印刷正反、紙張與紙紋、壓線或其他加工、數量與包裝、交貨批次,以及已核准的樣張版本。特殊油墨、覆膜或局部加工若跨過折線,也要在圖上標示並要求試作。
同時寫清楚誰核內容、誰核色樣、誰核首件,規格變更要由誰回覆。電話討論後仍應回填書面紀錄;如果加工端要改折面寬度、紙張或拼版方向,設計稿、報價與驗收基準要同步更新。
十、量產驗收:不要只看最上面一疊
放行首件時先以簽核樣和摺法圖逐項比對,再從不同生產時段、紙堆或包裝箱抽看成品;抽樣數與允收方式應在下單前依用途、數量和風險約定,本文不代替供需雙方的品質協議。
- 結構:摺序、開口與正反方向正確,成品能依預定方式開合。
- 位置:裁切、折線及正反套準在約定範圍,重要內容沒有被折入或切到。
- 表面:折痕無不可接受的爆邊、掉墨、刮傷、髒污、黏頁或背印。
- 功能:文字可讀,QR Code、條碼及必要聯絡方式在折好後仍可使用。
- 數量:包裝標示、每包數量、總量、批次與運送防護符合工單。
驗收前可把缺失分為致命、主要與次要,但分類必須對應這批摺頁的用途。例如面序顛倒通常無法靠挑貨修正;輕微色差是否接受,則要依已核色樣、觀察條件與合約判定。發現異常時先隔離批次、拍照記錄位置與數量,再和承製端決定挑貨、補印或重製,避免一邊發放一邊爭議。
十一、最常見的四個失誤
把三摺做成三個等寬欄位
內捲面可能需要配合紙厚和機台調整。應先拿生產模板並折空白樣,不能用固定公式代替。
只看正反展開圖,不做實體樣
螢幕不會呈現翻面與收折動作。等比例樣張才能暴露封底跑到內頁、方向顛倒等問題。
換紙或加覆膜後沿用原壓線
材料與表面加工變了,折裂和回彈也可能改變;應重新試折並確認加工參數。
首件通過就不抽驗後段
量產中的紙堆、機況和包裝批次可能不同,應依事前約定從不同位置抽查並保存紀錄。
十二、FAQ:摺頁印刷常見問題
摺頁一定要壓線嗎?
不一定。是否壓線要看紙張厚度、紙紋、印刷墨層、表面加工、摺法與設備;由實際加工端試作後決定,比只看磅數可靠。
三摺頁每一面可以等寬嗎?
風琴摺與內捲摺的結構不同。即使看起來都是六面,內捲折面也可能需要微調;請依本次紙張與機台模板開檔。
印刷廠給 PDF 模板後,還要做紙樣嗎?
要。模板確認尺寸與折線,紙樣則驗證面序、翻向和開合;兩者解決的問題不同,不能互相取代。
交付 PDF 就完成了嗎?
還要交摺法圖、工單與核准樣版本,確認供應商已回覆紙張、紙紋、加工和允收方式,量產首件也需由約定角色放行。
十三、結論:用實體摺動管理一張摺頁
摺頁製作的核心不是背一組尺寸,而是讓模板、空白樣、完稿 PDF、工單與量產成品指向同一個折疊結果。先鎖摺法與材料,再核展開尺寸和面序;經過材料試作、首件放行與分段抽驗,才能降低批量發現方向或折裂問題的風險。
本文司法院作品圖取自法西納案例 司法院債務清理摺頁設計 。若需要整合摺頁設計與印製交接,可先了解 法西納的設計服務,再帶著預計尺寸、數量、紙材與時程 聯絡團隊討論。
需要品牌設計、印刷設計或網站設計?